食品工場で生産技術、工務、設備管理、環境保全に携わる皆さま、日々の安定操業と水質管理に取り組まれる中、気になることやお困りごとはありませんか。
原材料やエネルギー価格の高止まりが続くなか、多くの工場で大きな課題となっているのが「産業廃棄物処理量(汚泥処分量)の削減です。
最終処分場の逼迫や運搬燃料費の上昇を背景に、処分業者からの値上げ要請が続いています。しかし、排水処理の現場では「単に汚泥を減らせばよい」という簡単な話ではありません。
工場の現場では、以下のような切実なお悩みをよく伺います。
●そもそも工場全体が古くなり、排水設備も老朽化して更新時期を迎えている
●昔と比べて生産品目やレシピが変わり、油分や濃度(水質)が高くなっているのに、設備は昔のままで処理が追いつかない
●能力不足を補おうと処理設備を増強したものの、水質に合っていなかったため期待通りに動かなかった
品目切り替えやCIP(定置洗浄)による排水の急激な変化があるなかで、現場は「放流水質の基準オーバー(法令違反)を絶対に防ぐこと」を最優先に、日々綱渡りの運転管理を強いられています。
汚泥の処分費は、基本的にトラックで運ぶ「重量(トン数)」で決まります。そのため、コストを根本から抑えるアプローチは次の2つしかありません。
1. 生物処理で発生する「余剰汚泥の量」そのものを抑えること
2. 脱水工程で水分を限界まで絞り、運び出す「重量」を減らすこと
本稿では、食品工場の実態に即した「汚泥が減らない構造的な原因」と、水質基準・電力コストを守りながら進める現場改善の勘所をわかりやすく解説します。
目次
1. なぜ食品工場の汚泥は減りにくく、脱水しにくいのか?
食品排水は他の産業と比べ、有機物濃度(BOD/COD)や油脂分が高く、処理において特有の難しさがあります。
①高濃度の動植物性油脂による微生物への悪影響
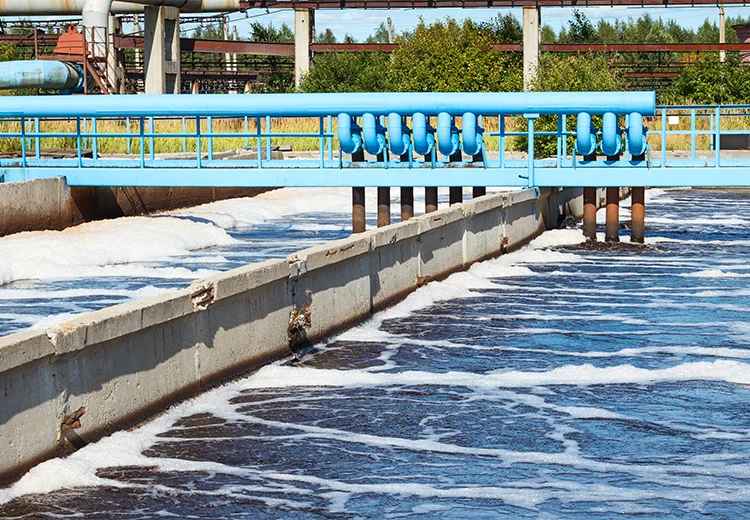
揚げ油や肉・魚のエキスなどの油脂分(ノルマルヘキサン抽出物質)が微細なエマルジョン状態でばっ気槽に入ると、活性汚泥のまわりを油膜が覆ってしまいます。これにより溶存酸素(DO)の吸収や微生物の代謝がさまたげられ、汚泥が沈まなくなる「バルキング」を引き起こします。川や下水道への放流基準を守るため[水質汚濁防止法第3条、下水道法第12条]、現場はやむを得ず高頻度で汚泥を引き抜くことになります。
②粘性多糖体(EPS)による強固な保水
調味料や糖分、タンパク質を微生物が分解する際、バイオポリマーである「粘性多糖体(EPS)」を分泌します。これが水分を抱き込んで離さないため、脱水機にかけても水が抜けず、ろ布の網目を塞いで目詰まりを起こします。
③高価な処分単価を払って「水」を運んでいる現実
脱水機から出てくる「脱水ケーキ」の重さの約8割以上は、実は「水分」です。脱水性が落ちて含水率が高止まりしていると、工場は「高額な産廃費用を払って、水をトラックに載せて捨てている」ことになり、コストを大きく押し上げます。
2. 水分収支計算:含水率が「5%下がる」と、なぜ重量は25%も削れるのか?
「含水率を数%下げる」、このコストインパクトがどれほどかをイメージしてみましょう。乾燥固形分(TS)が1トン発生する場合の、含水率と総搬出重量の相関を計算してみます。
(脱水工学計算式(総重量 = 汚泥固形分÷(1 - 含水率))に基づき算出)
| 脱水ケーキの含水率 | 汚泥固形分1tに対する水分量 | 総搬出重量 (固形分+水分) |
重量削減率 (85%基準比) |
|---|---|---|---|
| 85% (食品汚泥の脱水不良時) |
5.67トン | 約6.67トン | 基準値 |
| 82% | 4.56トン | 約5.56トン | 約17%削減 (約1.11トン減) |
| 80% (適正脱水時) |
4.00トン | 約5.00トン | 約25%削減 (約1.67トン減) |
| 78% (高効率脱水時) |
3.55トン | 約4.55トン | 約32%削減 (約2.12トン減) |
産廃処理費は「トン単位」で請求されます。上表の通り、含水率を85%から80%へわずか5%改善するだけで、運搬・処分する総重量は25%(4分の1)も減る計算になります。
年間の汚泥処分費が数千万円規模の工場であれば、含水率を数パーセント下げるだけで、年間数百万円~1000万円規模の固定費削減に直結します。
3. 現場で点検すべき「排水処理見直しの3大技術ポイント」
汚泥を安全に減らすためには、設備全体のバランス(物質収支)を見直すことが欠かせません。
①凝集剤の選定と注入率の適正化(ジャーテストの実施)
加圧浮上槽などでPAC(無機凝集剤)を過剰に入れていないでしょうか。無機凝集剤はそれ自体がスラッジとなり、汚泥重量を増やしてしまいます。現在の排水性状に合った高分子ポリマーの選定と、適正な注入率を見極めることが重要です。
②自己酸化とブロワ電力(電気代)のトレードオフ管理
ばっ気槽に特殊担体を投入する接触酸化法などを取り入れると、槽内の微生物濃度を高め、微生物同士が捕食し合う「自己酸化」によって余剰汚泥を減らすことができます。
【注意点】
自己酸化を進めようとして送気量を増やしすぎると、ブロワの電気代が跳ね上がります。「産廃費の削減額」と「電力費の増分」のトータルバランスを見極めた運転管理が不可欠です。
③現在の水質・油分に適した脱水機形式の選定
昔に導入したベルトプレス型脱水機などの場合、現在の粘性・高油分の汚泥に対してスリップや目詰まりを起こしているケースが多く見られます。油分に強く目詰まりしにくい多重板型や低速スクリュープレス型などを選定することで、含水率の低下と日々の高圧洗浄工数を大幅に削減できます。
4. 設備投資予算(CAPEX)や人手にお困りのときは
「水質に合わない古い設備を更新したいが、生産設備が優先されて予算が付かない」「日々の維持管理に人手を割けない」という現場も少なくありません。
Daigasエナジーの水処理ソリューションサービス「D-Aqua」では、設備・工事費用を月額サービス料でお支払いいただく「初期投資ゼロ」のスキーム※をご用意しています。突発的な投資予算を確保しなくても最新設備を導入でき、遠隔監視や管理支援による省人化も可能です。また、特定メーカーに偏らず、品目切り替え等による「水質の時間変動」まで踏まえた最適な設備設計を行います。
※ご契約に際しては弊社所定の審査が必要となります。
「いまの水質で、汚泥はどれくらい減らせるのか?」
気になる方は、手元の水質検査データや排水量をもとにした排水処理・汚泥処理の導入シミュレーション」からお気軽にご相談ください。社内提案用の試算づくりもお手伝いいたします。